
Mengapa Pisau Geser Karbida Penting untuk Pemrosesan Baja GO Silikon Tinggi
Baja listrik berorientasi butiran adalah tulang punggung pembuatan inti transformator, dan tidak ada mutu yang lebih menuntut daripada baja berorientasi butiran silikon tinggi. Sifat magnetiknya yang unggul ada harganya: kandungan silikon yang sama yang mengurangi kehilangan inti membuat material bersifat abrasif, keras, dan sulit untuk dicukur. Pisau pemotong karbida telah menjadi standar industri karena alasan ini. Mereka memberikan ketahanan aus, stabilitas tepi, dan akurasi pemotongan yang dibutuhkan baja berorientasi butiran silikon tinggi, melindungi kualitas produk dan keekonomian produksi.
Memahami Baja Berorientasi Butir Silikon Tinggi
Baja berorientasi butiran silikon tinggi, juga dikenal sebagai baja listrik berorientasi butiran, biasanya mengandung 2,9% hingga 3,5% berat silikon. Penambahan silikon meningkatkan resistivitas listrik, yang secara signifikan mengurangi kerugian arus eddy pada inti transformator. Proses penggulungan dan anil yang terkontrol menghasilkan tekstur Goss, menyelaraskan butiran kristal dalam arah penggulungan untuk mengoptimalkan konduksi fluks magnet.
Produsen transformator mengandalkan bahan ini untuk membangun inti yang meminimalkan kerugian tanpa beban dan beroperasi dengan andal pada kepadatan fluks yang tinggi. Ini banyak digunakan pada transformator daya, transformator distribusi, dan stator generator besar, di mana efisiensi magnetik diterjemahkan langsung menjadi penghematan operasional. Namun, fitur metalurgi yang membuat baja ini efisien secara magnetis juga menimbulkan tantangan serius bagi perkakas pemotong.
Pertukarannya: Kandungan silikon yang lebih tinggi meningkatkan kinerja magnetis namun meningkatkan kekerasan dan kerapuhan, membuat baja jauh lebih sulit untuk digeser dibandingkan baja karbon rendah konvensional.
Mengapa Pisau Standar Bermasalah dengan Baja Silikon
Bilah geser konvensional, biasanya terbuat dari baja berkecepatan tinggi atau baja perkakas, cepat aus saat memproses baja berorientasi butiran silikon tinggi. Tiga faktor yang mempercepat degradasi blade:
- Lapisan oksida abrasif: Lapisan insulasi yang diaplikasikan pada permukaan baja sangat abrasif dan berfungsi seperti amplas pada tepi pisau.
- Pengerasan kerja: Proses pemotongan itu sendiri akan mengeraskan zona pemotongan, sehingga membuat pemotongan selanjutnya semakin sulit.
- Kekerasan material yang tinggi: Dengan nilai kekerasan jauh di atas baja karbon biasa, baja silikon menyebabkan pembulatan tepi dan chipping mikro yang lebih cepat.
Karena bilahnya tumpul, ia tidak dapat mematahkan material dengan sempurna. Sebaliknya, ia meregangkan dan kemudian merobek lembarannya, menciptakan gerinda yang jelas di sepanjang tepi potongan. Di sinilah pisau pemotong karbida mengubah keekonomian dan kualitas keseluruhan proses.
| Faktor Kinerja | Bilah Baja Berkecepatan Tinggi | Pisau Geser Karbida |
|---|---|---|
| Kekerasan | 63 hingga 67 HRC | 85 hingga 94 jam |
| Ketahanan aus | Sedang | Luar biasa |
| Stabilitas tepi | Adil | Unggul |
| Interval penggilingan ulang | Pendek | 3 hingga 5 kali lebih lama |
| Kontrol duri | Terdegradasi dengan cepat | Konsisten |
Keunggulan Inti Pisau Geser Karbida
Bilah tungsten karbida menggabungkan kekerasan ekstrim dengan ketangguhan yang cukup untuk menahan gaya geser berdampak tinggi. Matriks karbida yang disemen memberikan beberapa manfaat spesifik untuk pemrosesan baja berorientasi butiran silikon tinggi:
- Masa pakai yang lebih lama antar penyesalan
- Geometri tepi yang konsisten pada proses produksi yang panjang
- Fraktur bersih dengan duri minimal dan retakan mikro
- Kecepatan geser lebih tinggi tanpa menghasilkan panas berlebihan
Tidak seperti baja perkakas, yang melunak pada suhu tinggi, karbida mempertahankan kekerasannya di bawah beban termal dan mekanis yang berat. Meskipun biaya pengadaan awal pisau karbida melebihi biaya pengadaan pisau baja kecepatan tinggi, biaya per potongnya jauh lebih rendah. Lebih sedikit penggantian blade berarti lebih sedikit waktu henti, lebih sedikit sisa, dan lebih sedikit biaya tenaga kerja untuk penggantian alat.
Bagaimana Kualitas Pemotongan Mempengaruhi Kinerja Inti Transformator
Ketinggian duri dan kualitas tepi secara langsung menentukan apakah inti transformator akan memenuhi target kerugian magnetiknya. Gerinda yang berlebihan menciptakan kontak listrik antara laminasi yang berdekatan, memungkinkan arus interlaminar mengalir dan meningkatkan kerugian arus eddy. Bilah karbida menghasilkan permukaan geser yang bersih dan persegi, menjaga ketinggian duri di bawah ambang batas yang dapat diterima dan menjaga insulasi antar laminasi.
Lembaran yang dipotong secara presisi juga meningkatkan faktor penumpukan. Tepi yang halus dan rata membuat laminasi menempel rapat, meningkatkan luas penampang efektif inti dan mengurangi jumlah lembaran yang diperlukan untuk mencapai target penampang fluks.
 ZXD-440 Lini Produksi Penumpukan Inti Transformator In-line Otomatis Garis ini terhubung langsung ke garis geser melintang, memungkinkan pemotongan dan penumpukan secara bersamaan tanpa penanganan manual. Hal ini memastikan akurasi dimensi yang konsisten di seluruh laminasi, yang sangat penting untuk operasi penumpukan otomatis hilir. Lihat Produk →
Peralatan hilir, seperti jalur penumpukan inti otomatis, bergantung pada konsistensi dimensi lembaran yang masuk. Pisau yang menyimpang bahkan beberapa mikron akan menciptakan kesalahan penumpukan progresif yang berlipat ganda pada ribuan laminasi.
Bilah Karbida dalam Garis Potong-Panjang Baja Silikon Modern
Pemrosesan baja silikon kontemporer bergantung pada jalur potong-ke-panjang berkecepatan tinggi yang mengintegrasikan pelepasan gulungan, perataan, pemotongan, dan penumpukan dalam satu aliran berkelanjutan. Jalur ini beroperasi pada throughput yang tinggi, dan setiap pergantian blade akan menyebabkan downtime. Pisau geser karbida mengurangi penghentian pemeliharaan dan menjaga presisi tetap stabil, menjadikannya penting untuk lingkungan produksi otomatis.
Produsen seperti Jiangsu Jingtianxia Electric Technology, penyedia garis potong memanjang baja silikon , rancang stasiun pemotongannya berdasarkan kemampuan perkakas karbida. Garis potong memanjang baja silikon HJDZ440, misalnya, dirancang untuk mempertahankan toleransi dimensi yang ketat pada batch yang panjang, tepatnya pada kondisi pengoperasian di mana bilah karbida unggul.
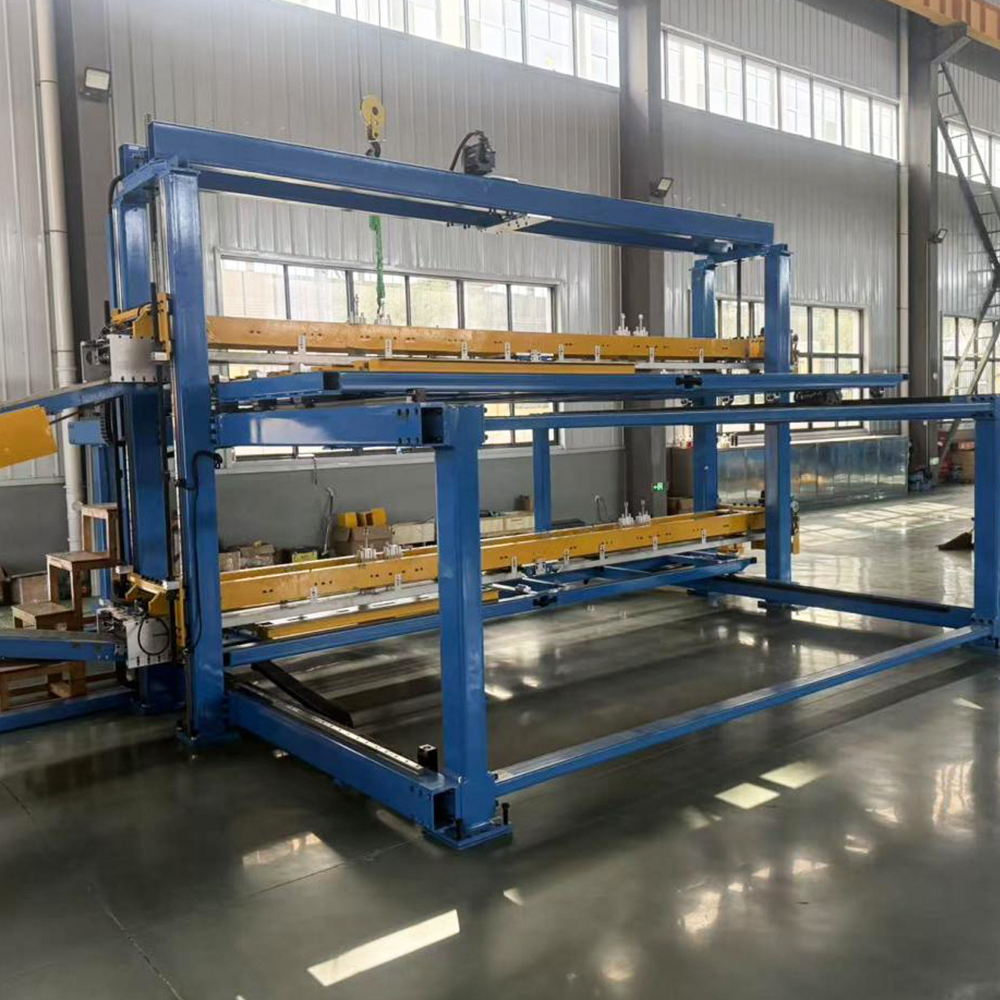 Garis Potong-Panjang Baja Silikon HJ-DZ-440 Garis geser presisi tinggi dengan kontrol servo Siemens dan perkakas karbida, mencapai akurasi pemotongan ±0,2 mm. Ini mendukung penumpukan offline dan in-line, sehingga cocok untuk produksi jangka panjang yang mengutamakan kualitas edge dan pengulangan. Lihat Produk →
Untuk pengoperasian dengan lebar strip yang lebih sempit atau rentang ukuran yang lebih ringan, garis geser baja silikon HJDZ300 menawarkan penekanan yang sama pada kualitas tepian dan kemampuan pengulangan, sekali lagi mengandalkan bilah geser karbida untuk memberikan hasil yang konsisten.
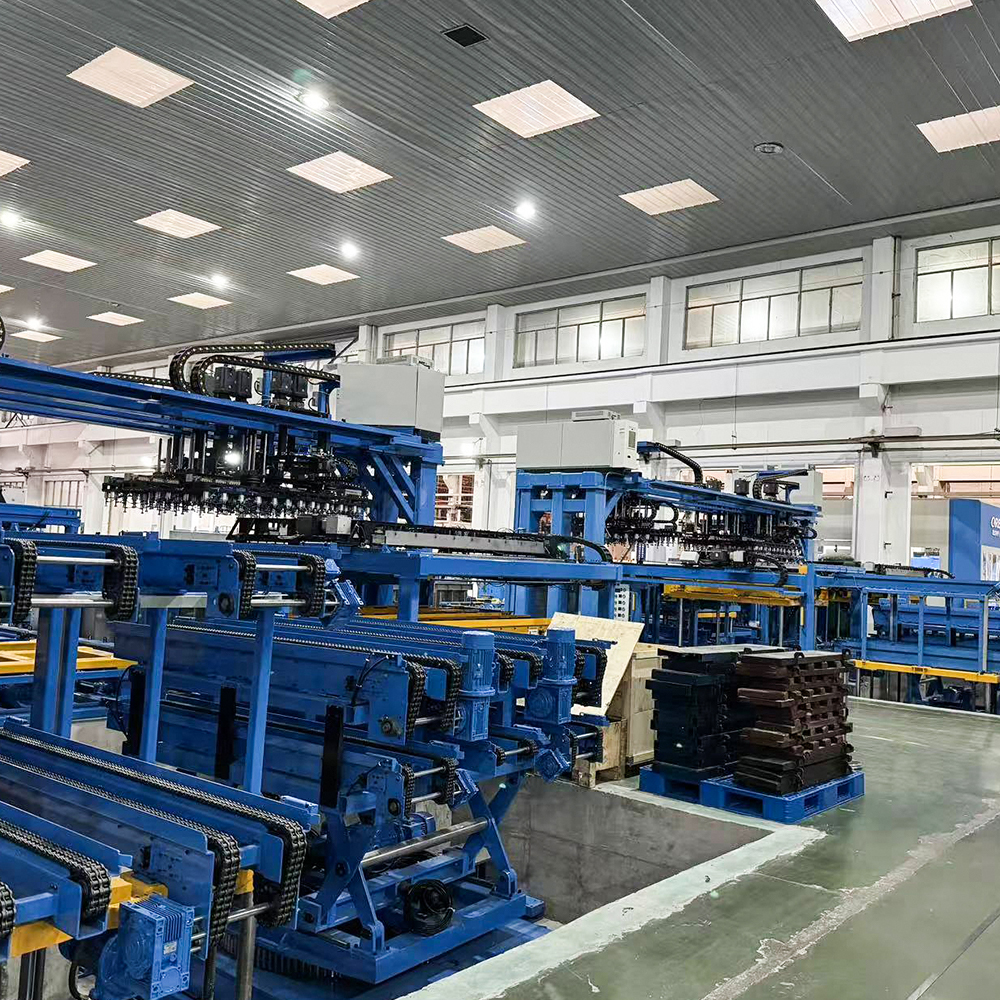 Garis Geser Baja Silikon HJ-DZ-300 Garis geser ringkas yang dirancang untuk produsen transformator kecil dan menengah, memproses lebar hingga 300 mm. Ia menawarkan presisi yang sama dengan model yang lebih besar, dengan akurasi yang digerakkan oleh servo dan kebisingan yang rendah, ideal untuk produksi multi-variasi dalam jumlah kecil. Lihat Produk →
Memilih Kelas dan Geometri Karbida yang Tepat
Tidak semua bilah karbida memiliki kinerja yang sama. Pemrosesan yang efektif dari baja berorientasi butiran silikon tinggi bergantung pada kesesuaian tingkat dan geometri dengan parameter garis tertentu.
Kelas karbida
Kandungan kobalt yang lebih tinggi meningkatkan ketangguhan namun mengurangi kekerasan; kandungan kobalt yang lebih rendah meningkatkan ketahanan aus tetapi meningkatkan kerapuhan. Sebagian besar aplikasi pemotongan baja silikon menggunakan grade dengan kandungan kobalt antara 6% dan 15%, sehingga menyeimbangkan ketahanan benturan dengan umur tepian.
Geometri bilah
- Sudut rake dan jarak bebas mengontrol distribusi tegangan selama pemotongan.
- Ujung tombak yang stabil dengan radius pengasah yang terkontrol mencegah chipping pada kontak pertama.
- Jarak bebas yang cukup ke belakang mengurangi gesekan antara bilah dan lembaran yang dilucuti.
Memaksimalkan Umur Blade Melalui Perawatan
Inspeksi rutin dan penggilingan ulang tepat waktu menjaga bilah pemotong karbida tetap dalam kondisi optimal. Pisau harus digerinda ulang sebelum kerusakan tepinya terlihat, karena chip mikro yang tersembunyi akan mempercepat kerusakan lebih lanjut. Peralatan penggilingan yang presisi dan operator yang berkualifikasi sangat penting untuk menciptakan kembali geometri pemotongan asli tanpa menimbulkan luka bakar pada penggilingan.
Pelumasan dan torsi penjepit juga mempengaruhi stabilitas blade, sehingga operator harus mengikuti spesifikasi pabrikan alat berat untuk setiap jalur geser. Menyiapkan set pisau cadangan akan mengurangi waktu henti darurat dan menjadikan penggilingan ulang terjadwal sebagai bagian rutin dari perencanaan produksi.
Pertanyaan yang Sering Diajukan
Q1: Seberapa sering bilah pemotong karbida harus digerinda ulang?
Interval penggilingan ulang bergantung pada kualitas material, ketebalan strip, kecepatan geser, dan kualitas bilah. Untuk baja berorientasi butiran silikon tinggi dalam kondisi produksi normal, bilah karbida biasanya bertahan tiga hingga lima kali lebih lama dibandingkan bilah baja kecepatan tinggi, dengan interval biasanya berkisar antara beberapa minggu hingga bulan pengoperasian terus-menerus.
Q2: Dapatkah bilah karbida menangani semua jenis baja silikon?
Ya, dengan pemilihan grade dan geometri tepi yang tepat, bilah karbida dapat memotong baja listrik berorientasi butiran, silikon tinggi, dan bahkan baja listrik semi-olahan. Namun, kadar karbida yang optimal dapat bervariasi tergantung pada kekerasan material dan jenis lapisan tertentu.
Q3: Mengapa gerinda muncul bahkan dengan bilah karbida?
Pembentukan duri dapat terjadi jika jarak bebas bilah tidak tepat, pelindung bilah sudah aus, atau penyangga lembaran tidak sejajar. Bilah karbida mengurangi frekuensi duri tetapi tidak dapat mengimbangi ketidaksejajaran mekanis pada mesin geser. Pemeliharaan rutin seluruh stasiun pencukuran tetap penting.
Pemrosesan baja berorientasi butiran silikon tinggi tidak memberikan ruang untuk kompromi. Kinerja magnetik material yang luar biasa memberikan tuntutan yang luar biasa pada alat pemotong, dan hanya bilah geser karbida yang secara konsisten memberikan stabilitas tepi, ketahanan aus, dan pemotongan bebas duri yang dibutuhkan oleh manufaktur inti transformator modern. Evolusi dari peralatan pemrosesan cerdas yang ditingkatkan terus memperkuat pendekatan yang mengutamakan presisi ini, dan bagi produsen yang menjajaki produksi inti otomatis, pemilihan material blade bukanlah keputusan kecil yang dapat dikonsumsi, namun merupakan faktor strategis yang menentukan kualitas inti, waktu operasional produksi, dan biaya pengoperasian jangka panjang.
-
Seluler
+86-18351152766
-
email
479279940@qq.com
-
Alamat
Taman No.3, Desa Jiangcun, Kota Liangxu, Distrik Jiangyan, Kota Taizhou, Provinsi Jiangsu, Tiongkok


Hak Cipta © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing